磁学知识
为什么两个薄磁铁相互搓就退磁搓就退磁
一、常见的现象:薄磁铁"一搓就退磁"
在磁材行业,几乎人人都遇到过这样的场景:一块较厚的磁钢,怎么磕碰、怎么靠近别的磁铁,磁性都稳如泰山;可换成一片又薄又大的磁片(比如手机振动马达磁片、无线充电磁片),拿两块对着来回搓几下,吸力就明显下降,多搓几下甚至"吸不住"了。
很多人第一反应是"这批料退磁了、质量不行"。但实际上,同样的磁粉、同样的烧结工艺,把尺寸从厚块改成薄片,退磁风险就已经发生了质变——问题不在材料成分,而在"薄"这个几何形状本身。
本文要回答的核心问题只有一个:为什么面积与厚度之比(以下简称"面积/厚度比"或 D/t)大的磁铁,天生就容易被退磁?以及,工程师在图纸阶段该如何用一个简单参数判断这块磁铁是否处于"易退磁区"。
二、退磁的根源:形状决定的"自退磁"
2.1 表面磁极与退磁场
一块磁铁被充磁后,磁化方向的两端分别形成 N 极和 S 极,即所谓的"表面磁极"。这些表面磁极有一个容易被忽略的作用:它们在磁铁内部会产生一个方向与磁化方向相反、企图把磁化状态"打回原形"的磁场,称为退磁场(demagnetizing field),也叫自退磁。退磁场的大小可以写成:
\[H退磁 = -N × M\]
其中 `M` 是磁化强度(材料本身"磁得有多满"),`N` 是退磁因子(demagnetizing factor),它只由磁铁的形状和磁化方向决定,与材料成分无关。
表面磁极越集中、越靠近,退磁场就越强。对同一块磁铁,如果把磁化方向的两端面积做得很大、距离拉得很近(也就是"薄片"),表面磁极几乎"面对面贴在一起",内部反向退磁场就极强;反之,若磁化方向的两端面积小、距离远("细长棒"),退磁场就很小。
2.2 退磁因子 N:形状才是关键变量
退磁因子 N 的取值范围在 0 到 1 之间,N 越大,自退磁越严重。下表是几个典型形状的近似值:
| 形状与充磁方向 | 退磁因子 N(近似) | 自退磁程度 |
| 无限大薄板,沿厚度方向充磁 | ≈ 1 | 极强 |
| 薄圆片(t/D = 0.1),轴向充磁 | ≈ 0.85 | 很强 |
| 圆片(t/D = 0.5),轴向充磁 | ≈ 0.3 ~ 0.5 | 中等 |
| 长圆柱(t/D ≥ 1)轴向充磁 | ≈ 1 | 很弱 |
其中 t 是磁铁在磁化方向上的尺寸(对薄片就是"厚度"),D 是横向尺寸(直径或宽度)。可以看出一个清晰的规律:
面积/厚度比 D/t 越大(即越薄、越宽),退磁因子 N 越接近 1,磁铁"自己拆自己台"的力度就越强。
2.3 退磁因子与面积/厚度比的关系
对于沿厚度方向充磁的薄圆片/薄方片,当 t/D 较小时,工程上常用如下近似:
\[N ≈ 1 - t/D\]
备注
这是便于记忆的工程简化式。更精确的薄圆片公式为\(N ≈ 1 − (π/2)·(t/D)\)(例如 t/D = 0.1 时,精确值约 0.86,简化式给 0.9)。简化式会略微高估退磁因子、同时低估磁导系数 Pc,即把退磁风险估得比实际更严重一些——对工程判断而言属于"偏安全"方向,趋势与量级均正确。
三、退磁曲线、工作点与拐点
要理解退磁因子为什么"致命",必须看退磁曲线(第二象限的 B-H 曲线)以及磁铁在这条曲线上的工作点(operating point)
-Br(剩磁):H = 0 时的磁感应强度,位于曲线最高点
-Hc(矫顽力):B = 0 时的反向磁场,位于曲线最低点(H 轴)
备注
注:B-H 曲线上 B=0 对应的是磁感矫顽力 HcB;而衡量抗退磁能力、以及后文牌号表中的 Hcj,是内禀矫顽力(J-H 内禀曲线上磁化强度归零时的磁场),通常 HcJ > HcB。本文为图示简洁统一用 "Hc";工程上判断不可逆退磁,应以内禀曲线的拐点 Hk(接近但略小于 HcJ)为准。
磁铁在开路状态下工作,其内部的 B 与 H 由一条"负载线"约束,负载线的斜率就是磁导系数 Pc(permeance coefficient),它与退磁因子的关系为:
\[Pc = (1 - N) / N\]
磁铁实际工作点 = 负载线与退磁曲线的交点。由此得到两条截然不同的结果:
厚磁铁(N 小、Pc 大):负载线陡峭(贴近 B 轴),工作点落在靠近 Br 的位置,远离 Hc,磁状态稳定;
薄磁铁(N 大、Pc 小):负载线平缓(贴近 H 轴),工作点落在靠近 Hc 的位置,处于退磁曲线的"深水区"
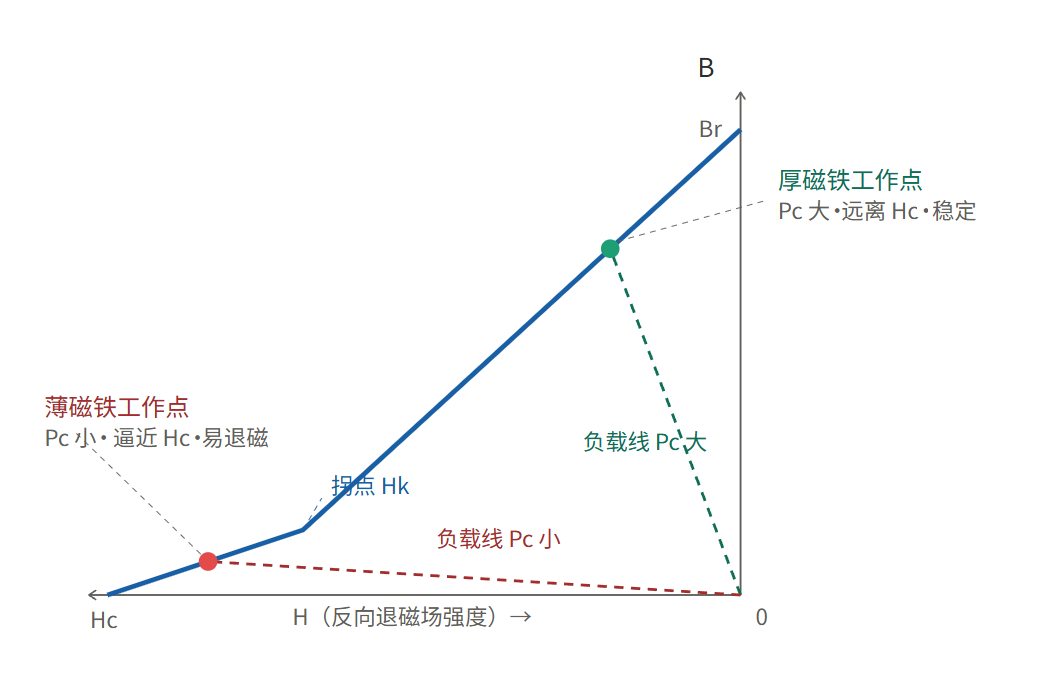
关键在"拐点(knee point,Hk)":退磁曲线在接近 Hc 的位置会出现曲率急剧变化的"膝盖"。一旦工作点越过拐点(反向退磁场超过 Hk),磁化强度就会发生不可逆的永久损失。薄磁铁的工作点天生离拐点很近,"安全裕量"几乎为零——只要外界再来一点点反向磁场,工作点就滑过拐点,磁性永久下降。
这就是薄磁铁容易被退磁的根本机制:不是材料不行,而是它的工作点被形状"钉"在了悬崖边上。
四、为什么"相互搓"特别危险:三种破坏的叠加
有了上面的铺垫,就能理解为什么"拿两块磁铁相互搓"对薄磁铁尤其致命——它同时施加了三种远超薄磁铁承受力的扰动:
4.1 反复的强反向/交变磁场
两块磁铁在很近的距离内相互摩擦,N/S 极不断靠近、错位、再靠近,相当于给磁铁施加了一个频率高、幅值大、方向反复翻转的交变退磁场。近距离处,另一块磁铁产生的局部反向场强很容易超过薄磁铁在薄方向上的矫顽力——工作点被反复推过拐点,磁畴一次次被打乱,磁性层层剥落。
4.2 机械冲击与振动
搓的动作伴随碰撞和摩擦振动。钕铁硼存在磁致伸缩效应,机械应力会扰乱磁畴取向、降低有效矫顽力。对已经处于临界工作点的薄磁铁而言,这些微观扰动是"压垮骆驼的最后一根稻草"。
4.3 摩擦生热
摩擦产生的热量使磁铁局部升温。这是最容易被忽视、也最致命的一条:
- 钕铁硼的 Br 温度系数约 -0.12%/℃;
- 而 Hcj 的温度系数高达约 -0.6%/℃ 左右,是 Br 的 5 倍。
也就是说,温度每升高一点,矫顽力就掉得比剩磁快得多,拐点 Hk 显著向原点方向"内缩"。原本在室温下勉强安全的工作点,在升温后直接被甩进不可逆退磁区。三者叠加,薄磁铁自然"一搓就退磁"。
五、规格判据:长径比 t/D 与磁导系数 Pc
5.1 核心公式
把上面的机理收敛成一个工程上可以直接用的判据,就是看长径比 t/D(厚度 ÷ 横向尺寸)。对沿厚度方向充磁的磁铁:\[磁导系数 Pc ≈ t / D\]
\[退磁因子 N ≈ 1 - t/D\]
Pc 越大 → 工作点越高、离拐点越远 → 抗退磁越强。所以问题聚焦到 t/D:t/D 越小(面积/厚度比 D/t 越大),越容易退磁。
5.2 风险分级
| 规格类型 | 长径比 t/D | 面积/厚度比 D/t | 近似 Pc | 退磁风险 |
| 极薄片如 Φ20×1mm | < 0.1 | > 10 | < 0.1 | 极高,搓即退磁 |
| 薄圆片Φ30×3mm | 0.1 ~ 0.2 | 5 ~ 10 | 0.1 ~ 0.25 | 高 |
| 中等块 | 0.2 ~ 0.5 | 2 ~ 5 | 0.25 ~ 1 | 中,需按温度评估 |
| 厚柱Φ10×10mm | > 0.5 | < 2 | > 1 | 低,稳定 |
工程上的一条通用经验线是 Pc ≥ 0.5(对应 t/D 大致 ≥ 0.3 ~ 0.5 量级)作为室温下钕铁硼磁体的"安全门槛";高温工况下这个门槛要进一步提高到 Pc ≥ 1.0 甚至 2.0
5.3 两个必须记住的前提
只有"沿薄方向(厚度方向)充磁"才有这个问题。*同样一块薄片,如果改成沿面内(长/宽方向)充磁,退磁因子反而很小,就不会容易退磁。所以判断前务必先确认充磁方向。
温度越高,安全阈值越严。*拐点 Hk 随温度升高明显内缩,同样的 t/D 在室温可能没事,到 80℃/120℃ 就可能越过拐点退磁。高温工况需要更小的 D/t(更厚的磁铁)或更高 Hcj 的牌号。
六、如何避免:设计端与选材端的对策
6.1 提高矫顽力牌号(最直接)
薄片磁铁退磁的本质是"工作点逼近拐点",而拐点 Hk 与内禀矫顽力 Hcj 直接相关。因此,对大面积薄片,优先选高矫顽力牌号,而不是只看剩磁 Br 或磁能积:
| 牌号系列 | 内禀矫顽力 Hcj | 最高工作温度 | 抗退磁能力 |
| N | 12 kOe | 80℃ | 弱 |
| M | 14 kOe | 100℃ | 中 |
| H | 17 kOe | 120℃ | 中上 |
| SH | 20 kOe | 150℃ | 强 |
| UH | 25 kOe | 180℃ | 很强 |
| EH | 30 kOe | 200℃ | 极强 |
例如同样是薄片,N38 可能一搓就退,换成 38SH 或 38UH 后抗退磁能力就显著提升——高 Hcj 牌号相当于给工作点留出了更大的"安全裕量"。
6.2磁路设计:让工作点远离拐点
即使必须用薄片,也可以通过磁路手段抬高工作点:
- 贴导磁铁片:为磁力线提供低磁阻回路,减小气隙、抬高 Pc;
- 多片拼接:将大块磁铁分为多片小磁铁采用N-S极排布,等效 t/D 增大
6.3使用与装配端的提醒
- 已充磁的薄磁铁,搬运、装配、检测中避免相互摩擦、磕碰和接触强反磁场;
- 避免靠近高温源;退磁检测时注意环境温度对结果的影响
- 对薄片磁铁入库/出货,必要时做"反向场退磁考核"或高低温退磁试验,确认实际工作点裕量。