制造与工艺
烧结钕铁硼整体辐射环制造工艺
一、结构说明
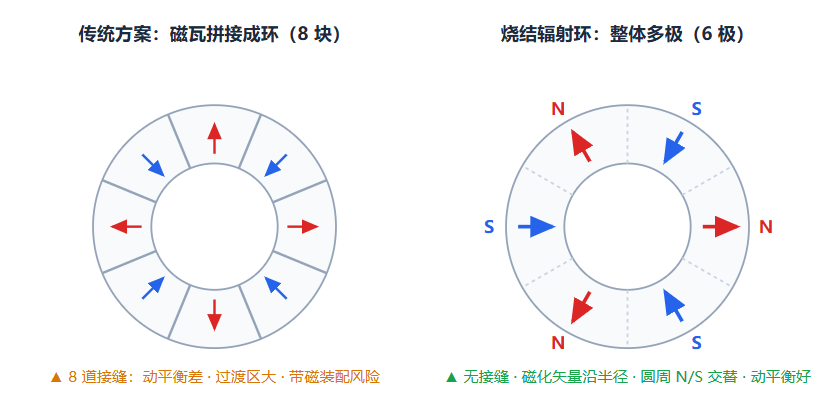
烧结钕铁硼辐射环(又称径向多极磁环、辐射磁环)是指:在圆周方向按 N/S 交替排布若干磁极、且每个磁极内部磁化矢量大致沿半径方向指向(或背离)圆心的整体烧结磁环。磁力线像车轮辐条一样沿半径"辐射"分布,故得名辐射环。
提示
整体磁环的核心价值:消除了 n−1 道接缝 → 磁极过渡区小、气隙磁场均匀度高、电机转矩脉动与噪声显著下降;圆环结构天然动平衡好;未充磁状态装配 + 后充磁工艺可完全规避带磁装配风险。
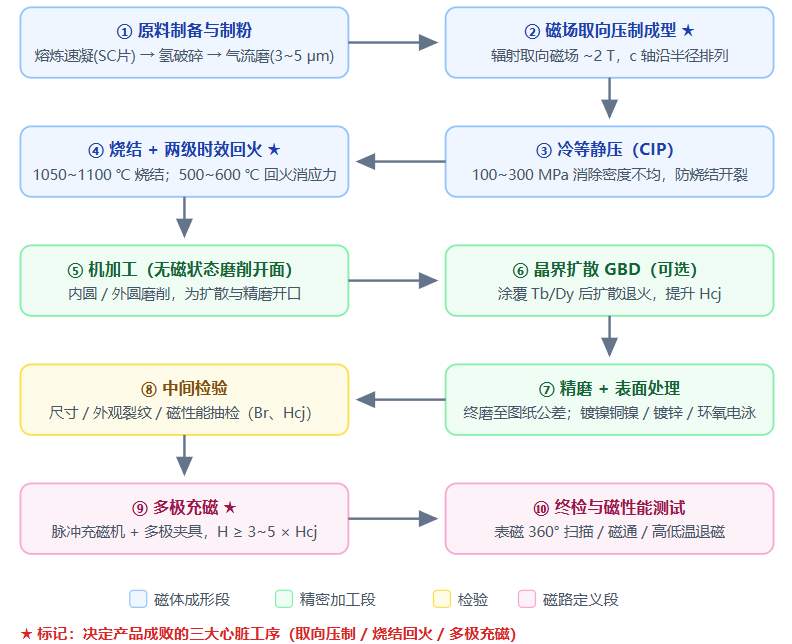
二、工艺总览
三、核心工序详解
3.1 原料制备与制粉:
按目标牌号成分(Nd/Pr–Fe–B–Dy/Tb–Al/Cu/Co 等)配料后,经真空感应熔炼 + 速凝甩带(SC 工艺)得到微米级片状合金——速凝的目的是抑制 α-Fe 析出、细化主相晶粒。随后两步破碎:
- 氢破碎(HD):氢气沿晶界渗入使合金沿晶脆断,粗破碎至数百微米;
- 气流磨(JM):高速气流对撞粉碎,最终得到 3~5 μm 近单晶尺寸的磁粉——粉体太粗磁性能差,太细则氧含量升高、取向难度增大。
3.2 磁场取向压制成型:整条工艺链的"心脏"★★
烧结钕铁硼是磁各向异性材料,磁性能来自成型阶段"冻结"进磁体的晶体取向:Nd₂Fe₁₄B 主相的易磁化轴(c 轴)在强磁场中转向磁场方向,烧结后取向被永久固定。对普通磁体,两极式取向磁场即可;而辐射环要求环内每个角度位置的 c 轴都沿该处半径方向排列——即取向磁场本身必须是辐射状的多极磁场。
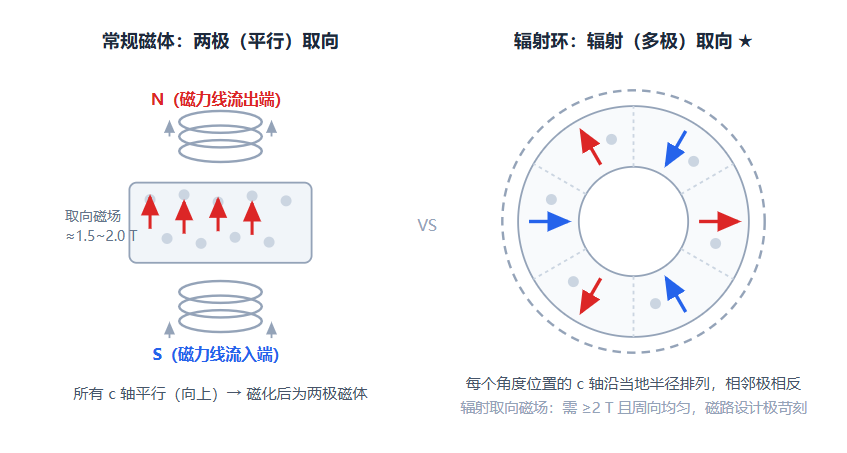
辐射取向的两大工程难题与对策:
| 难题 | 成因 | 行业对策 |
| 高场强难 | 要在环形区域内同时达到 ≥2 T 且周向均匀,磁路漏磁严重 | 专用辐射取向磁路设计 + 仿真优化;旋转线扫磁场辐射环压机——以磁场旋转线扫描方式建立高场强辐射场,模具相对机架静止,兼顾取向质量与大压制力 |
| 取向度难保证 | 压制机械力使磁粉转动破坏取向;壁厚越薄(内外径比 d/D 越小)越难排齐 | 优化压制方式(上下凸模对压)与润滑;控制产品最小壁厚;压坯后续经冷等静压二次致密化 |
提示
若取向不彻底,磁体将呈现"弱各向异性甚至各向同性",磁能积明显下降且周向一致性劣化——这是辐射环废品率的最大来源之一,也是它与常规磁瓦工艺最本质的差别。
3.3 冷等静压(CIP):给烧结开裂上一道保险
单向模压的压坯不可避免存在密度梯度(尤其是环形件的内外缘)。压坯密度不均是烧结阶段开裂的头号根源。对策是把冷压毛坯装入弹性包套,在 100~300 MPa 液体介质中各向均匀加压,使密度均匀化;工程经验表明外侧套钢圈辅助均匀密度的效果优于中孔补芯。
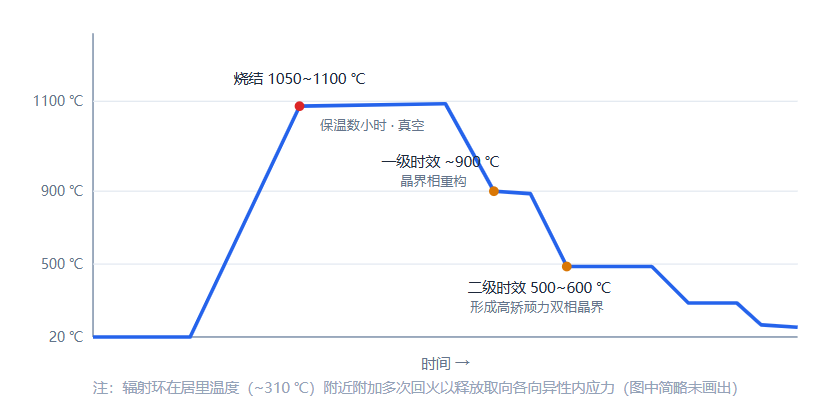
3.4 烧结与两级时效回火:致密化 + 磁硬化
压坯在真空/高纯惰性气氛中经 1050~1100 ℃ × 数小时 烧结致密化(相对密度 ≥99.5%),随后进行两级时效:~900 ℃ 级 回火修复晶界相分布,500~600 ℃ 级 回火形成双主相晶界结构,实现高矫顽力。对辐射环还有一个特殊动作——在居里温度附近进行多次回火,用以消除取向方向与非取向方向热膨胀各向异性造成的内应力,显著降低烧结断裂风险。
3.5 机加工:所有磨削必须在"无磁状态"完成
烧结后磁环呈中性(未充磁)状态进入机加工:内圆、外圆、端面逐一磨削至图纸公差。为什么必须在充磁前完成?——充磁后磁体表面磁场达数千高斯,带磁磨削会吸附磨屑烧伤表面、产生崩边,且环形强磁体在机床上难以装夹。辐射环烧结收缩的各向异性(径向/切向/轴向收缩率不同)使椭圆度、锥度控制成为机加工的主要挑战,薄壁环(d/D 过小)的开裂与变形风险最高,产品结构设计需与工艺能力在此对齐。
3.6 晶界扩散(GBD,可选)
对高牌号低矫顽力磁体,采用 Tb/Dy(或 Pr-Cu 等低重稀土体系)沿晶界扩散,可使矫顽力 Hcj 提升 +5~10 kOe 而几乎不牺牲 Br,同时大幅减少昂贵的重稀土用量。典型时序:粗磨开面 → 表面涂覆 → 扩散退火 → 精磨。辐射环需重点评估扩散的周向均匀性与双面(内外表面)扩散深度一致性,避免引入新的磁性能离散源。
3.7 表面处理
NdFeB 易氧化腐蚀,辐射环常用镀层/涂层:镀镍铜镍(NiCuNi,最通用)、镀锌(成本敏感)、电泳环氧树脂(耐盐雾,电机潮湿工况)、特氟龙喷涂(低摩擦特殊场合)。
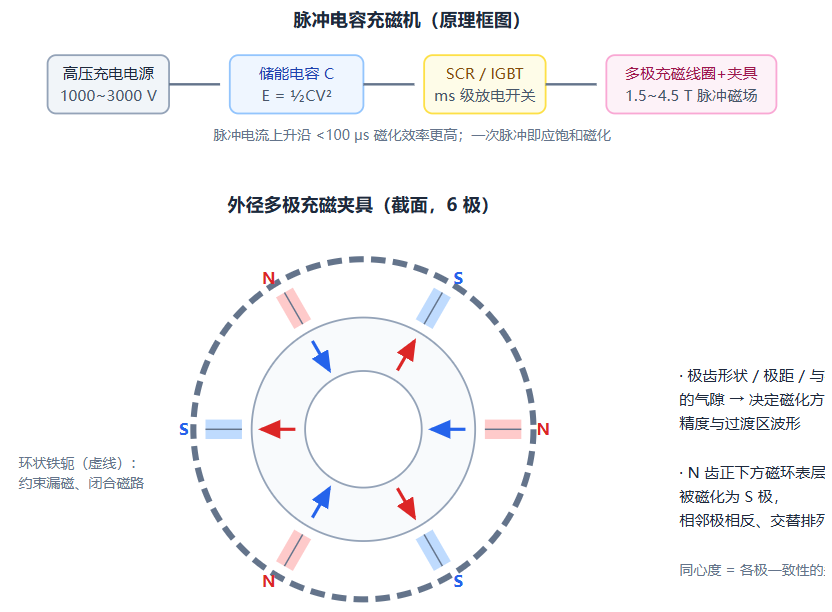
3.8 多极充磁:把"磁路的定义权"交给工装 ★★
充磁是辐射环的最后一道、也是最容易被低估的工序——磁极分布的质量完全由充磁夹具决定。工业主流是脉冲电容充磁机:电容储能 E = ½CV²(工作电压约 1000~3000 V),经晶闸管/IGBT 向多极充磁头瞬间放电,输出 1.5~4.5 T 强脉冲磁场,一次脉冲即达饱和磁化。