磁学知识
看懂磁铁<6> :同牌号钕铁硼为何上机表现差异巨大
在电机、电动工具、无人机的项目里,几乎所有工程师都遇到过这样令人头疼的现场问题:
两家供应商交付同一牌号烧结钕铁硼,例如同样是 35SH。第三方在常温下测得的 Br、HcJ、HcB、(BH)max 和方形度均满足约定要求,退磁曲线也通过验收。但是装配到整机之后,差距仍可能暴露:
A 供应商的磁铁可以满负荷高温长期运行,高温磁通损失很小;
B 供应商的磁铁,同样工况下却出现明显磁通衰减,甚至发生不可逆退磁失效,出现电机出力下降、噪音异常等故障。
为什么牌号一致、常温检测合格,上机可靠性却天差地别?
核心真相:GB/T 13560-2017 的牌号性能表规定了 20 ℃下 Br、HcJ、HcB、(BH)max 和方形度 Hk/HcJ 等门槛,但不会把晶粒尺寸分布、晶界成分与连续性、氧含量、加工损伤,以及具体电机温度与反向磁场下的退磁裕量全部写进牌号。牌号是材料验收的基础,不等于整机可靠性保证。
磁体的上机表现,往往还取决于规格书没有完整呈现的微观组织、工艺波动和实际工作点。
前面几篇已经介绍过:磁化反转常从晶粒表面、晶界和其他局部薄弱区开始。常规磁性能测试给出的是试样的宏观响应,对少量局部弱区未必足够敏感。本篇拆解这些牌号不能充分表达的关键变量,并给出工程选型建议。
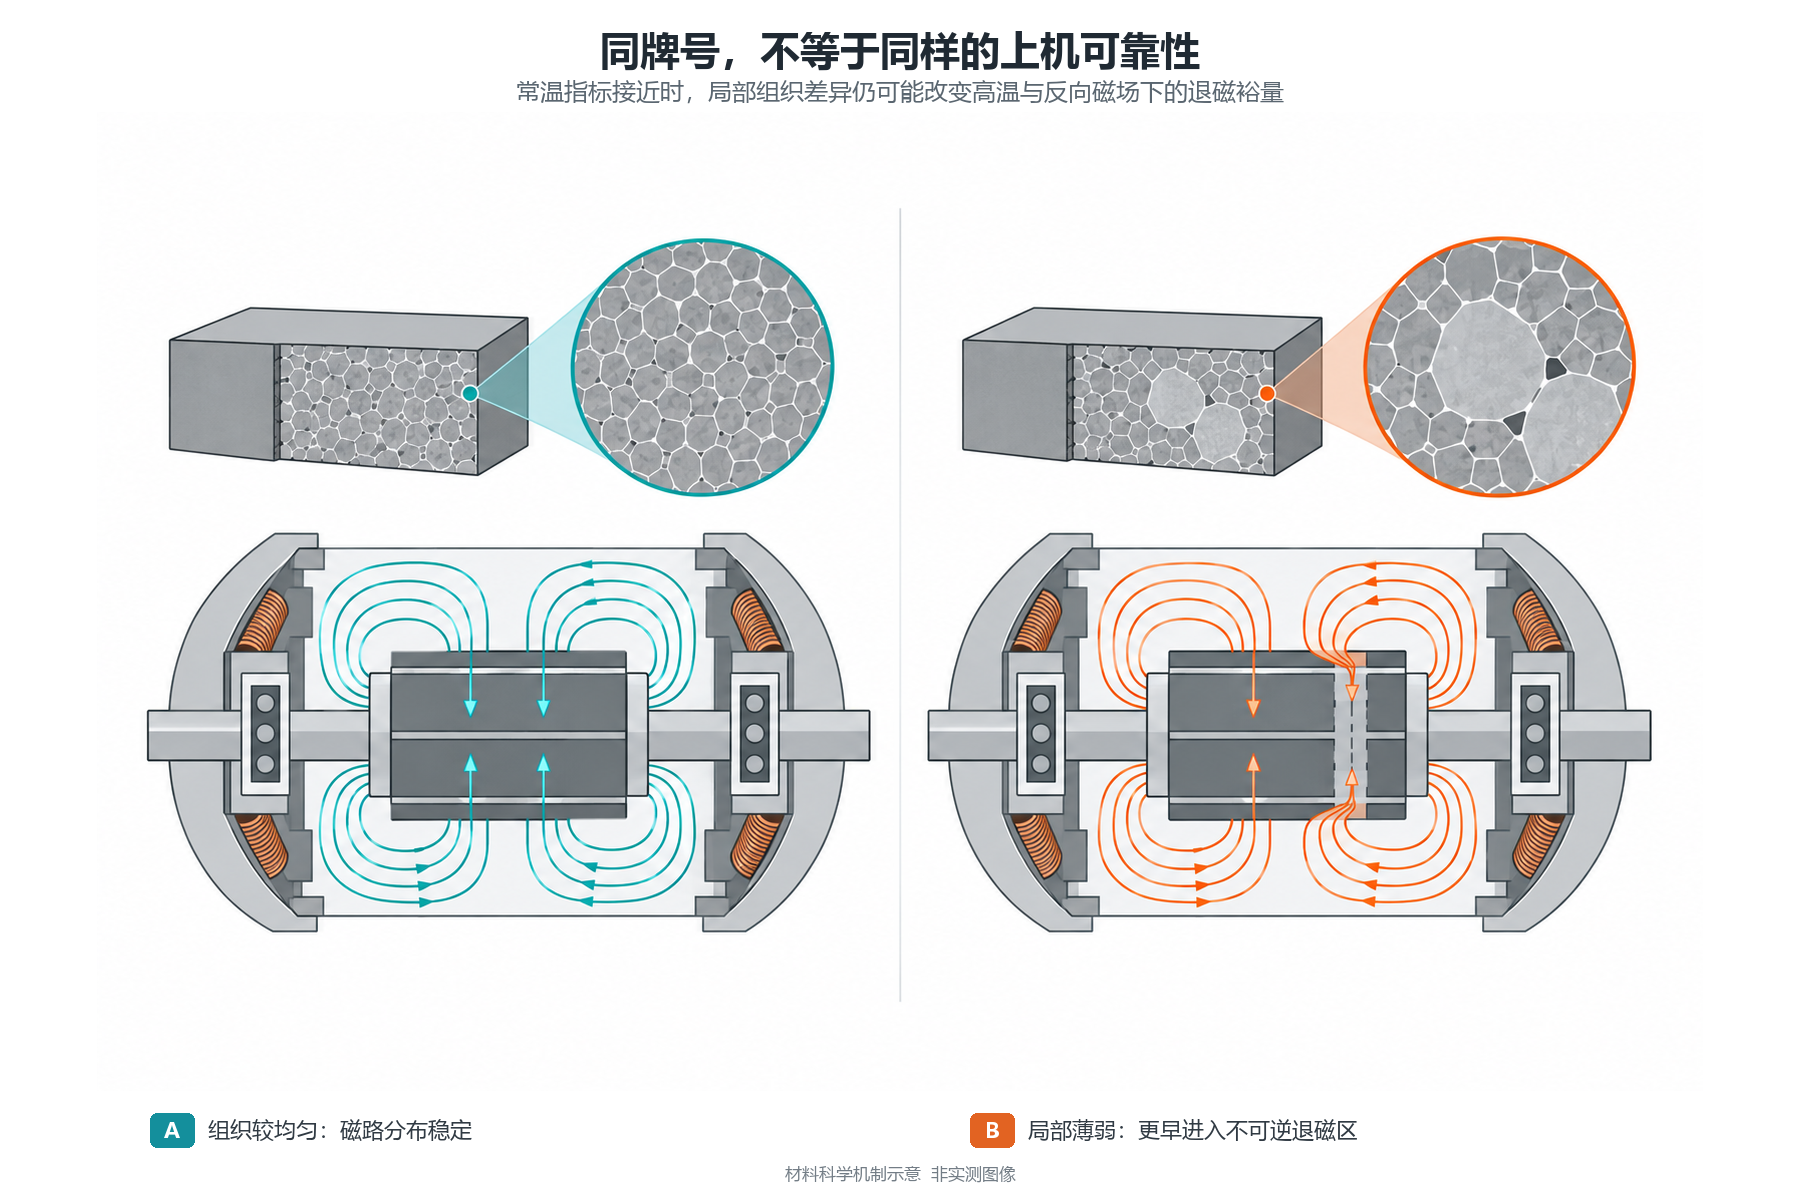
图 1 同牌号磁体仍可能具有不同的工况退磁裕量
一 、牌号标准管什么 不充分覆盖什么
GB/T 13560-2017《烧结钕铁硼永磁材料》以 20 ℃为牌号性能表的参考温度。
第 5.1 条规定的牌号性能项目包括 Br、HcJ、HcB、(BH)max 和方形度 Hk/HcJ;具体测量按相应磁性试验方法执行。
牌号性能表会管控:
1. • 剩磁 Br;
2. • 内禀矫顽力 HcJ 和磁感矫顽力 HcB;
3. • 最大磁能积 (BH)max 的范围,以及方形度 Hk/HcJ 的下限。
但牌号不能充分覆盖:
1. • 晶粒平均尺寸、晶粒尺寸分布、晶粒异常长大比例;
2. • 晶界相连续性、晶界成分均匀度;
3. • 材料氧、碳等杂质含量;
4. • 具体电机温度、工作点和反向磁场下的退磁裕量;
5. • 晶界扩散磁体内部 HcJ 梯度;
6. • 切割磨削带来的表层加工损伤;
7. • 热处理、回火工艺带来的微观组织差异;
8. • 高温不可逆磁通损失、批次磁通一致性和长期老化稳定性等,通常需要供需双方结合应用另行约定。
通俗地说,牌号像一条共同的考试门槛:两份材料都通过,并不代表它们在每一道难题上的裕量相同。牌号测试描述试样的整体性能,而整机故障可能由少量局部短板触发。
二、 同牌号上机分化的七类隐形变量
1 晶粒尺寸分布与少数异常粗晶
同样标称牌号,平均晶粒尺寸可以接近,但晶粒尺寸分布差异巨大。
有的批次晶粒整体细小均匀;另一批次虽然平均晶粒达标,但混杂不少异常长大的粗大晶粒。
异常粗晶及其边界可能具有较低的局部反转场。它们占比不高时,对整块试样的常温平均性能影响可能有限;但在高温和反向磁场叠加的工况下,局部弱区可能先发生磁化反转,并在局部场与晶粒耦合作用下进一步扩展,最终造成磁通衰减。
关键点:可靠性常由分布尾部的少量薄弱区域决定,而不只由平均晶粒尺寸决定。
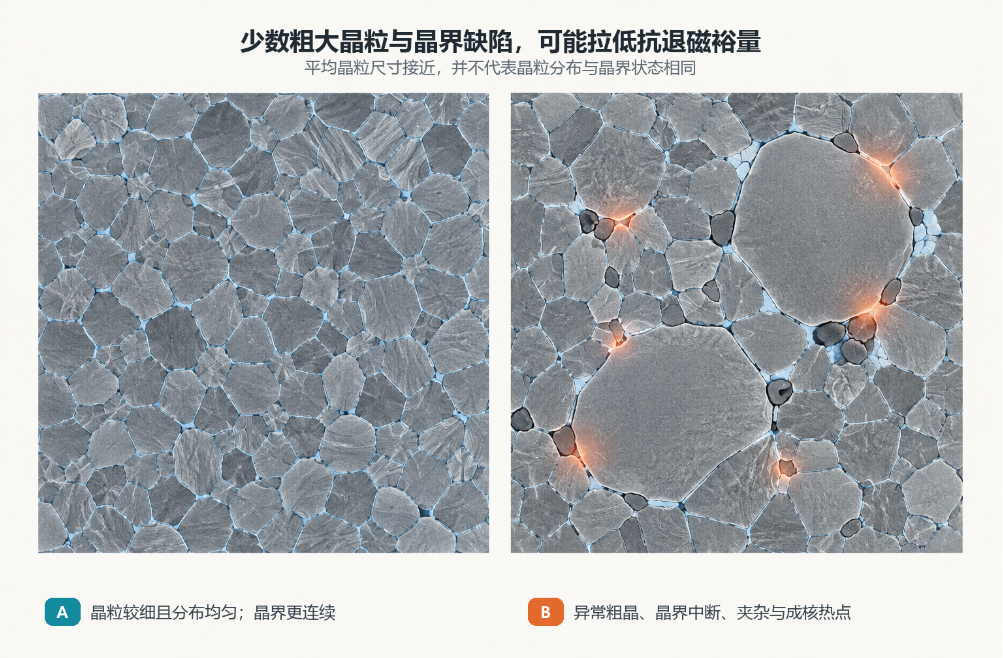
图 2 晶粒尺寸分布与晶界状态的对照示意
2 晶界相质量与晶粒间耦合
富 Nd 晶界相的成分、厚度和连续性会影响晶粒间的磁交换耦合以及反磁化传播。它更像一层受工艺控制的磁隔离介质,而不是理想、完全封闭的绝缘墙。
两家供应商哪怕成分化验报告几乎一样,烧结、回火热处理工艺不同,最终晶界状态可以完全不同:
优质批次:晶界相分布较连续、均匀,晶粒间磁交换耦合受到更有效抑制;
风险批次:晶界局部中断、厚薄不均,或富稀土相在三岔处团聚,形成局部弱区。
晶界差异在室温测试中未必充分显现;温度升高后 HcJ 下降,局部晶界缺陷带来的风险会被放大。
3 氧含量与杂质水平
钕铁硼稀土相化学性质非常活泼。从制粉、压型到烧结全过程,一旦工艺防氧管控不到位,氧含量会升高。
氧会消耗活性稀土并形成氧化物,改变晶界相的数量、成分、润湿和烧结行为,从而影响晶界结构与矫顽力。
两份磁体的 Nd、Fe、B 主元素接近,不代表氧含量和晶界状态相同。氧对性能的影响取决于成分补偿与工艺控制:有时先反映在高温稳定性上,有时在常温 HcJ、Br 或方形度中已经能够观察到。
4 方形度与膝点的裕量差异
方形度常写作 Q=Hk/HcJ,其中 Hk 是 J 降到 0.9Br 时对应的反向磁场幅值。
GB/T 13560-2017 已规定各牌号的方形度下限,但满足下限仍不代表不同批次具有相同裕量。
例如,两块磁体的 Br 和 HcJ 相同,样品 A 的 Q=0.96,样品 B 的 Q=0.90。若 0.90 正好接近相应牌号下限,两者都可能通过验收,但样品 B 在更小的反向磁场下就进入膝区。
温度升高后,HcJ 和 Hk 通常都会下降;当实际工作点进入退磁曲线的非线性区域,就可能产生不可逆退磁。因此,除了核对 Br、HcJ 和牌号,还应审核完整的 J-H 曲线、Hk 与方形度,并结合工作点判断裕量。
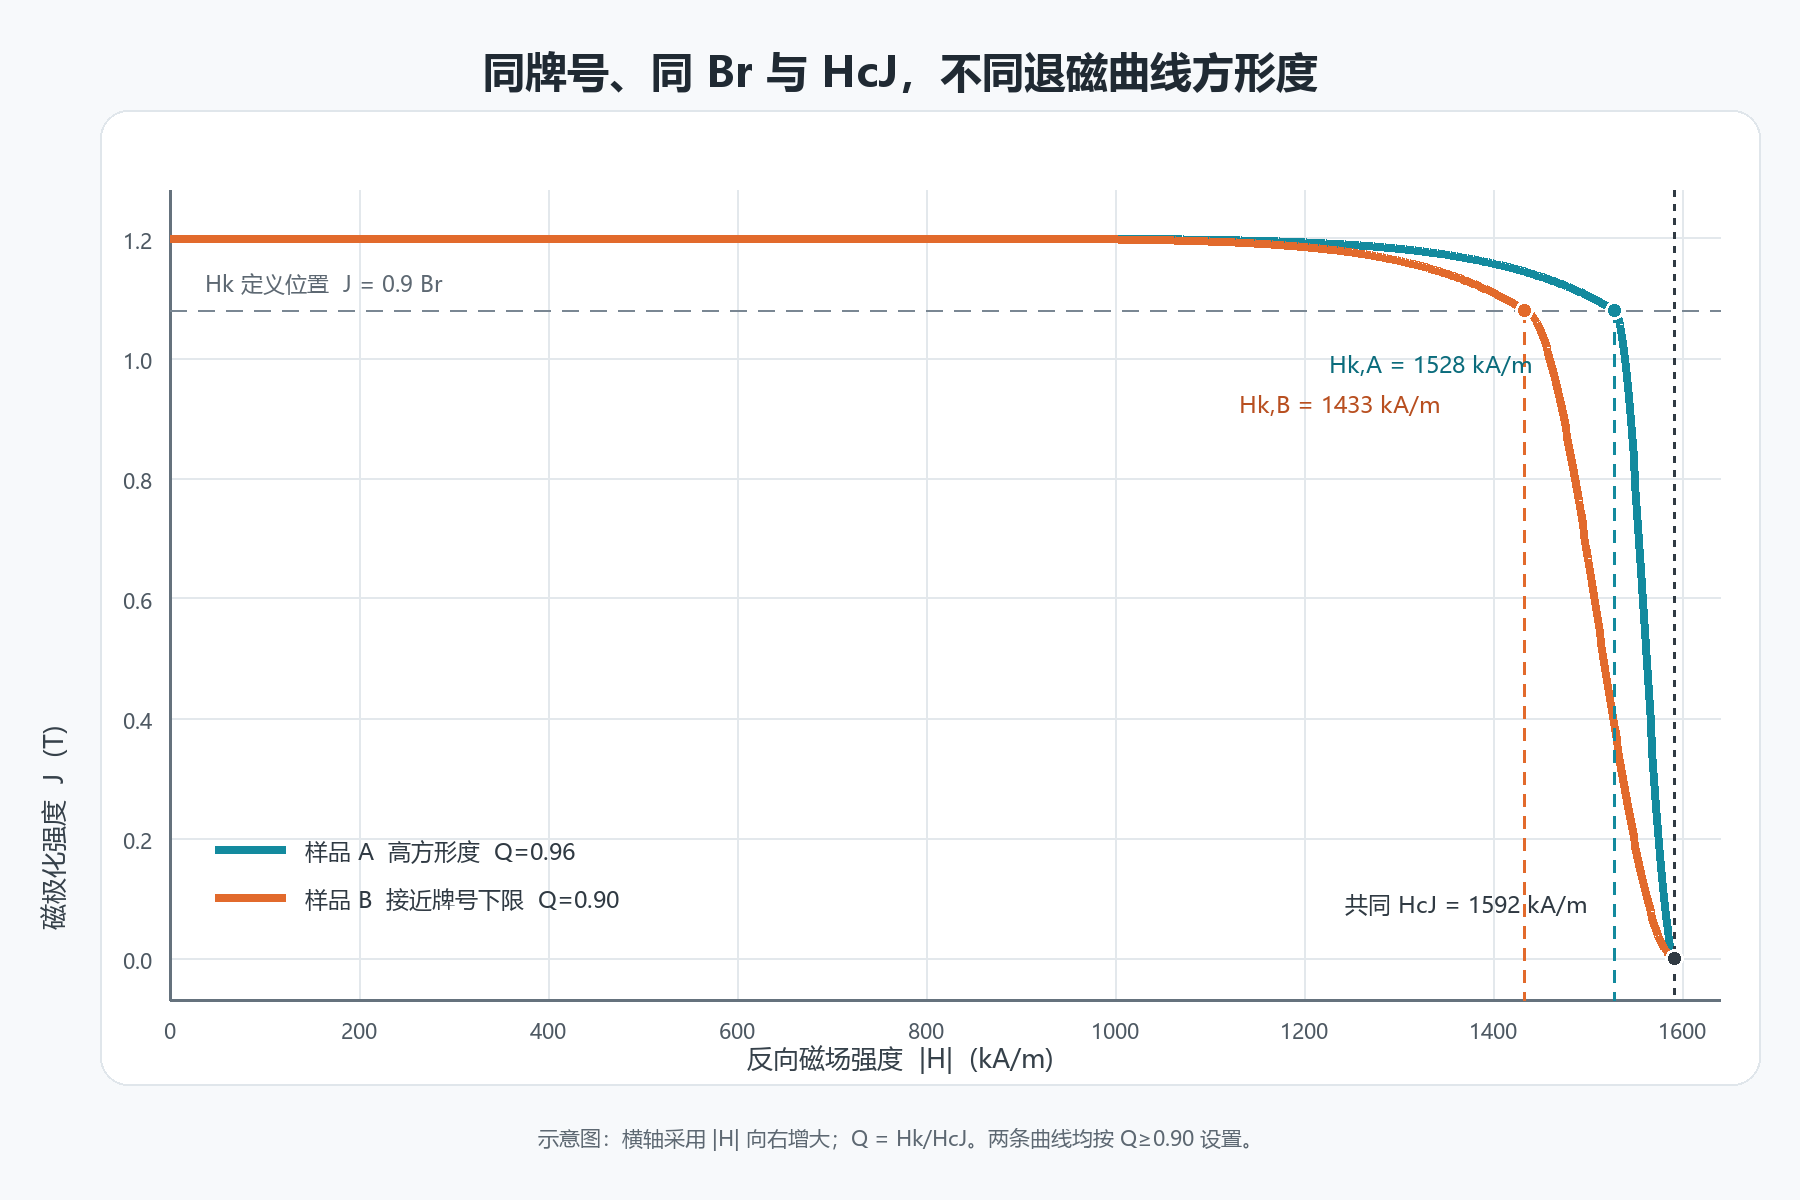
图 3 同 Br 与 HcJ 下,不同方形度对应不同膝区裕量
5 晶界扩散磁体的内部矫顽力梯度
对于晶界扩散 GBDP 牌号磁体,这个坑尤为隐蔽。
同样牌号扩散料:
薄瓦片,扩散深度充足,表里 HcJ 差异小,方形度优秀;
厚度较大的工件中,扩散元素主要富集在表层并沿晶界向内递减,局部矫顽力可能形成由表及里的梯度;梯度程度取决于扩散源、温度、时间、组织和工件尺寸。
如果仅用表层或薄片试样代表整件,结果可能高估厚工件芯部的抗退磁能力。整件上机后,芯部弱区可能先退磁;仅测表面磁场对这种局部变化也可能不够敏感,应结合整件磁矩、磁通或分区取样。
6 机械加工造成的表层损伤
烧结毛坯完成后,切割、磨削、倒角和电火花加工都可能形成表层损伤区,其深度和机理随工艺与参数变化。机械磨削可引入微裂纹、残余应力和晶粒破坏;电火花加工还可能形成重铸层与热影响。
这些表层弱区可能降低局部反磁化场,并在小尺寸磁体中占据更高的体积分数。
薄片、薄瓦片磁体,加工损伤占整体体积比例更高,带来的负面影响会被进一步放大。
同样牌号的磁钢,加工余量、磨削热、表面完整性和后处理不同,退磁曲线就可能出现差异。经验证的表层去除、退火或其他后处理有时可以减轻损伤,但普通酸洗并非通用修复手段。晶界扩散产品尤其要控制扩散后的加工余量,因为大余量切削会去除重稀土富集的强化层。
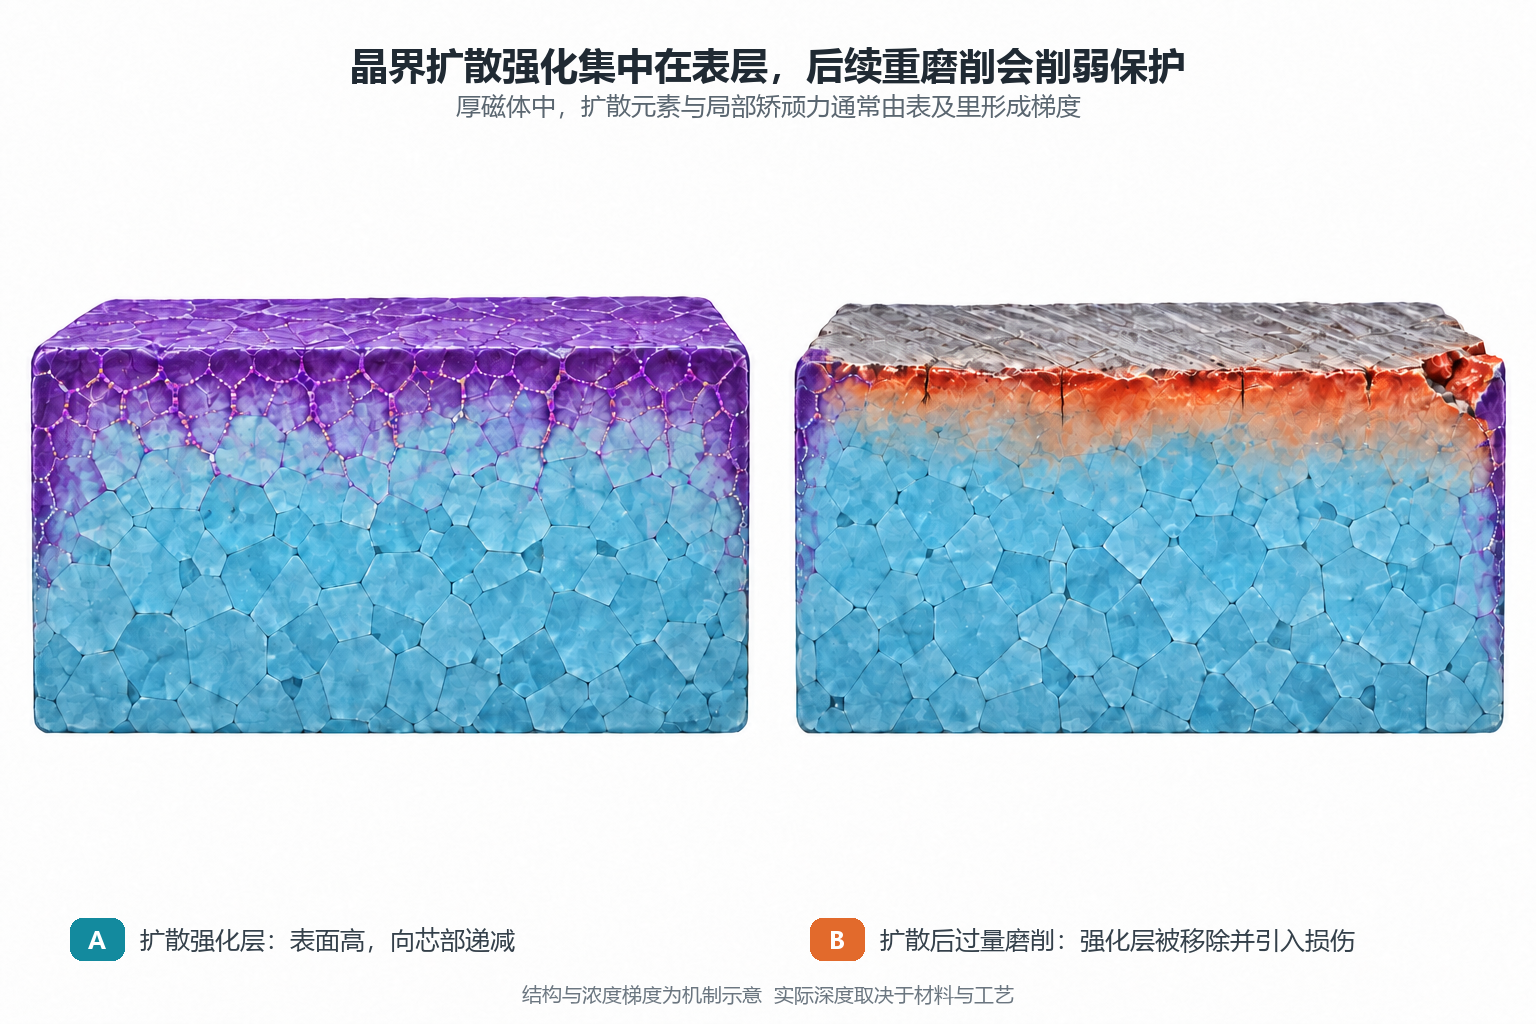
图 4 晶界扩散梯度与扩散后过量磨削的影响
7 热处理历史与批次一致性
烧结后的时效热处理是调控晶界相分布的重要工序。炉内温度场、保温时间和冷却过程的波动,都会影响晶界相的铺展与成分。
同一炉产品不同位置,都可能出现微观组织的差异。
如果仅以少量送样代表整批,就可能漏掉炉内位置和批次离散。单样合格而整批离散度较大时,批量装机后可能出现零星失效,且故障不易复现。
三、 采购与电机设计如何避开牌号陷阱
既然仅仅依靠牌号 + 常温磁性能无法保障整机可靠性,高可靠性项目就必须增加补充验证条件,不能只看规格书数字。
1 验收完整 J-H 曲线与方形度
方形度首先应不低于所选牌号在 GB/T 13560-2017 表 1 中的要求。高可靠项目可在此基础上,经整机退磁仿真、温度与反向磁场试验后,约定更高的内部裕量。除 Br、HcJ 和 (BH)max 外,应索要完整 J-H 曲线并评估 Hk、方形度和膝区形状。
2 增加高温不可逆磁通损失测试
可按 GB/T 40794-2021 约定试样尺寸、磁路状态、温度、时间和测量方法:样品饱和充磁后测量初始磁通,经规定温度与时间处理,冷却至规定条件后复测并计算不可逆磁通损失。
例如,某项目可以把“150 ℃保温 2 h、冷却后不可逆磁通损失不高于 2%—3%”设为内部验收条件,但这不是所有牌号、尺寸和磁路状态都通用的国家标准限值。
高温老化可作为供应商筛选工具,但电机中的真实风险往往还叠加反向磁场。GB/T 47009-2026《稀土永磁材料高温反向磁场耐久试验方法》已于 2026 年 8 月 1 日实施,高可靠项目可结合该方法设计更贴近工况的验证。
3 关注批次一致性而非只测单块
不要只测一块送检样。应从不同位置、不同炉次抽取多块样品,并在相同温度、夹具、充磁与测量条件下评价磁通或磁矩离散度。
批次控制线应由电机设计裕量、测量系统能力和过程能力共同确定。若采用 ±1%—2% 或 ±3% 等指标,应明确它们来自客户图纸、企业规范还是具体项目要求,并同步规定抽样方案与测试条件。
4 晶界扩散磁体的额外约束
• • 明确工件厚度、扩散方向与性能梯度,验证扩散深度能否满足芯部抗退磁要求;厚磁体不能只凭表层试样判定。
• • 主要尺寸加工宜在扩散前完成,随后进行晶界扩散和表面防护;扩散后的轻微精加工必须预留强化层厚度,并通过磁性能与工况试验验证。
5 关键项目增加微观抽检
研发和供应商准入阶段,可抽样使用 SEM 观察晶粒尺寸分布、异常粗晶和晶界连续性;必要时结合氧含量、成分与断口分析。
量产阶段不必每批都做完整微观分析,但可将它作为供应商准入、过程变更验证和异常失效复盘的工具。
本篇小结
1. • GB/T 13560-2017 的牌号性能表规定 20 ℃下 Br、HcJ、HcB、(BH)max 和方形度等门槛,但牌号不会充分表达晶粒、晶界、氧含量、加工损伤以及具体工况下的退磁裕量;
2. • 同牌号上机性能分化可来自晶粒尺寸分布、晶界状态、氧和杂质、膝区裕量、晶界扩散梯度、机加工损伤以及热处理与批次离散;
3. • 整机失效可能从少数局部弱区开始,在局部场与晶粒耦合作用下扩展;单次常温宏观测试对这些局部薄弱点未必足够敏感;
4. • 高可靠项目除核对牌号外,还应审核完整 J-H 曲线,开展高温不可逆磁通损失与高温反向磁场验证,并控制批次一致性;晶界扩散磁体还要重点验证厚度、梯度与加工顺序。
到此为止,我们已经走完从微观磁畴→Br/HcJ 参数→晶粒晶界→晶界扩散→退磁曲线→工程选型踩坑的完整链路。
下一篇作为系列收官总结篇,我们把钕铁硼全生产工艺串联起来:从配方熔炼、制粉、取向、烧结、热处理、晶界扩散、机加工、充磁,每一道工序分别调控哪一部分微观结构;同时梳理高性能钕铁硼永恒的权衡:Br、HcJ、耐温、重稀土用量、成本之间如何取舍。
________________________________________
参考标准
• GB/T 13560-2017 烧结钕铁硼永磁材料
• GB/T 40794-2021 稀土永磁材料高温磁通不可逆损失检测方法
• GB/T 47009-2026 稀土永磁材料高温反向磁场耐久试验方法